
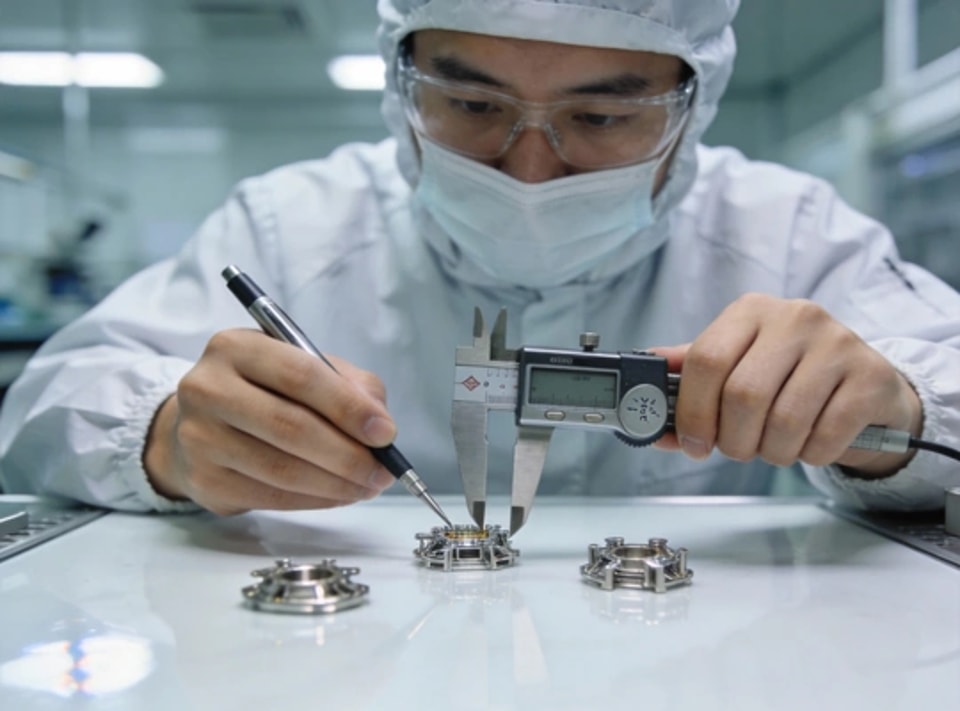
Templates29は、航空宇宙産業で国際的に認められている品質マネジメント規格AS9100Dの認証を取得したことをお知らせします。TÜV Rheinlandによる厳格な12か月間の準備・審査を経て、認証を無事取得しました。認証範囲航空宇宙グレードのアルミニウム、チタン、ニッケル合金のCNC加工構造部品およびエンジン部品の複雑形状5軸加工AS9102規格に準拠した初回製品検査(FAI)素材から完成部品までの完全な材料トレーサビリティ品質への投資認証取得に向け、Templates29は品質管理体制の強化に250万ドルを投資し、以下を導入しました。VAST XTR goldスキャニングプローブ搭載のZeiss Contura G2三次元測定機(CMM)航空宇宙専用のクリーンルーム検査エリア(クラス100,000)ロット単位のトレーサビリティとITAR準拠のデータ管理を備えたERPシステムのアップグレード生産スタッフ45名全員を対象とした包括的な研修プログラム「AS9100D認証は、精密製造において最高水準の品質を追求する当社の姿勢を示すものです。この節目により、Templates29は航空宇宙分野のティア1およびティア2サプライヤーに、確かな信頼のもとで製品を提供できるようになります。」— Templates29 品質担当ディレクター

Templates29は、DMG Mori DMU 65 monoBLOCK同時5軸加工センターを3台導入し、精密加工能力を拡充しました。これにより、従来は複数回の段取りが必要だった複雑な航空宇宙・医療部品の生産が可能になります。新たな加工能力同時5軸加工:インペラ、タービンブレード、自由曲面の輪郭加工に対応高速主軸:回転数20,000rpmのHSK-A63主軸により、アルミニウムやチタンの高精度仕上げ加工を実現自動化:Erowa Robot Compact 80パレットシステムを統合し、72時間の無人運転に対応精度:650×520×475mmの全加工領域で、体積精度8μm未満加工対応材質アルミニウム:6061-T6、7075-T6、2024-T3チタン:Ti-6Al-4V(グレード5)、CPグレード2ニッケル合金:Inconel 718、Inconel 625ステンレス鋼:17-4PH、15-5PH、316L加工事例初期の加工事例には、人工衛星の構造用ブラケット(7075-T6、±0.015mm)、医療用インプラントのガイドプレート(Ti-6Al-4V、Ra 0.4μm)、ターボチャージャーのコンプレッサーホイール(Inconel 718)があります。新しい5軸加工セルの高い汎用性と精度を示しています。
Templates29は、次世代の生産能力とインダストリー4.0技術に1,500万ドルを投資した、延床面積1万㎡のスマート製造施設のグランドオープンを発表します。施設の主な特長CNCマシニングセンター48台を導入。そのうち12台は新型5軸加工機(DMG Mori、Mazak)AGV車両群と垂直保管タワーによる材料搬送の自動化すべての機械に設置したIoTセンサーで生産状況をリアルタイムに監視RFIDによる工具追跡と自動プリセット機能を備えた集中工具管理システムサステナビリティへの取り組み屋上に500kWの太陽光発電設備を設置し、必要電力の35%をカバークーラントの循環再利用システムにより、水使用量を60%削減生産フロア全体に人感センサー付きLED照明を導入切りくずリサイクルにより金属廃棄物の98%を回収し、再溶解生産能力への効果新工場により年間生産能力は2倍となり、500万個を超える部品の生産が可能になります。自動車、航空宇宙、医療機器分野のお客様向けに専用生産セルを設けています。2026年第2四半期から全面稼働予定です。
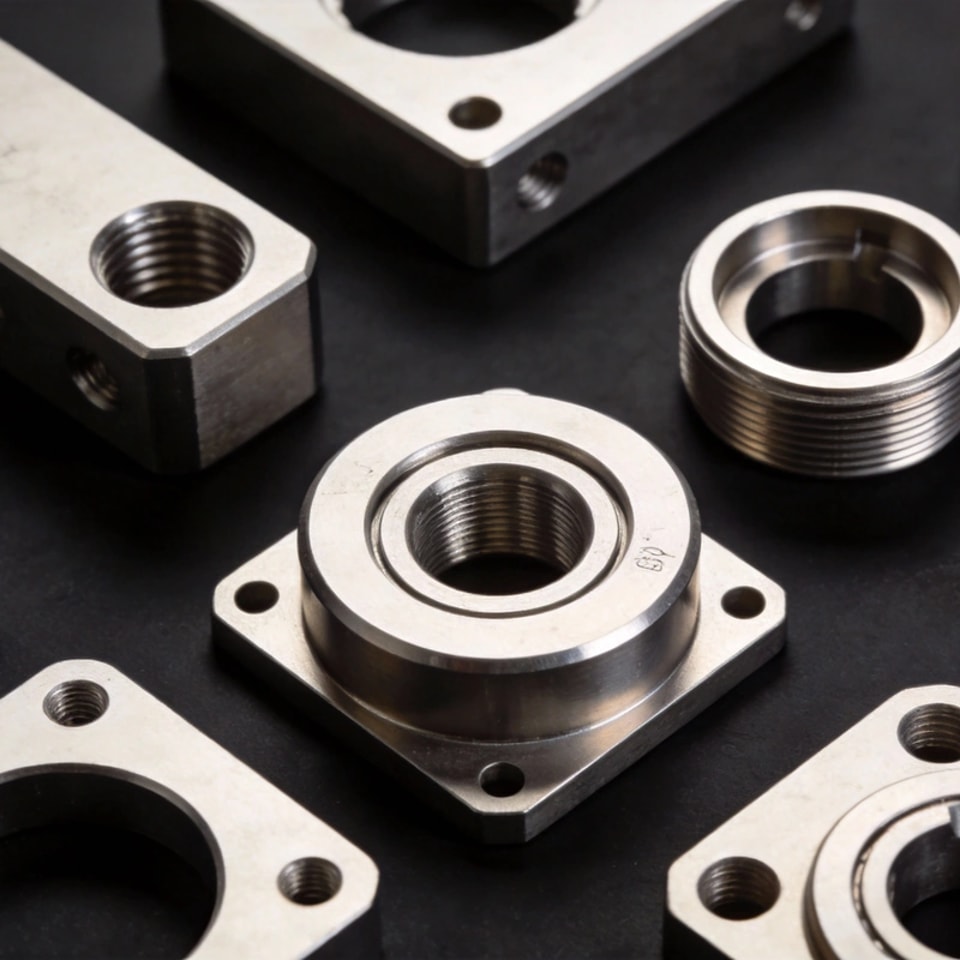
Templates29は、東芝製DC2000J-GS 2,000トン冷室ダイカストマシンの設置・試運転完了を発表しました。自動車・通信業界向け大型アルミ構造部品の生産能力を大幅に拡大します。設備仕様型締力:2,000トン、投影面積3,200cm²まで対応射出重量:1サイクルあたり最大25kgのアルミニウムダイプレート寸法:大型筐体および構造部品の鋳造に対応する1,600×1,400mmサイクルタイム:リアルタイムの工程監視により、45~90秒のサイクルを最適化統合生産セル取り出し、焼入れ、トリミングプレスへの投入を行うABB製6軸ロボットバリを自動除去するBuhler製トリミングプレス巣の検出用X線検査ステーション(ASTM E505 レベル2)合金組成をリアルタイムで確認する分光分析装置主な用途2000Tラインは、A380およびA356-T6合金を用い、薄肉部の健全性と高い機械的特性が求められるEV用バッテリートレイハウジング、5Gマクロ基地局筐体、自動車の構造用クロスメンバー向けに特化して構成されています。

CNC加工部品の性能、加工性、コスト効率を最大限に高めるには、適切なアルミ合金の選定が不可欠です。本技術ガイドでは、広く採用されているアルミ合金を比較し、それぞれに最適な用途を解説します。合金の比較6061-T6(定番の万能合金)引張強さ:310 MPa、耐力 276 MPa被削性:非常に良好 — 切りくずの生成が良く、工具摩耗も最小限溶接性:非常に良好 — 再時効処理後も熱影響部(HAZ)で強度の60%を保持最適用途:構造用ブラケット、筐体、治具、固定具、一般機械加工部品コスト指数:1.0倍(基準)7075-T6(高強度タイプ)引張強さ:572 MPa、耐力 503 MPa被削性:非常に良好 — 切れ味の鋭い工具と剛性の高い治具が必要溶接性:不良 — 溶接構造物には推奨されません最適用途:航空宇宙構造部材、高応力部品、鋼材の軽量代替材コスト指数:1.8倍(6061比)2024-T3(耐疲労タイプ)引張強さ:483 MPa、耐力 345 MPa被削性:良好 — やや研磨性があるため、超硬工具を使用溶接性:不良 — 通常、リベットまたは機械的締結で接合最適用途:航空機外板、疲労強度が重要な構造部材、胴体部品コスト指数:1.5倍(6061比)選定判断マトリクス要件6061-T67075-T62024-T35052-H32強度中程度高い高い低い耐食性良好普通普通非常に良好溶接性非常に良好不良不良非常に良好陽極酸化処理非常に良好良好普通良好コスト低い高い中程度低いDFM(製造性を考慮した設計)のヒント特別な特性が必要な場合を除き、標準材質は6061-T6を指定してください。7075は、加工時の変形を防ぐため、肉厚を最低2 mmに設計してください。最大強度が必要な場合はT6調質を、反りを抑えたい応力除去済みプレートにはT651を指定してください。陽極酸化処理との適合性は早い段階で検討してください。2024は装飾用陽極酸化処理で色むらが生じやすくなります。
自動車、電子機器、医療、産業分野のOEMがリショアリングやニアショアリングを加速させ、世界の製造業は大きな転換期を迎えています。本分析では、その背景にある要因と、B2B部品サプライヤーへの影響を解説します。リショアリングを促進する主な要因1. サプライチェーンの強靭化パンデミック後の教訓:OEMの78%が国内サプライヤーの多様化を拡大していると回答地政学的不確実性を背景に、「China+1」「China+2」の調達戦略が拡大在庫保有コストの上昇により、短いサプライチェーンの経済的メリットが拡大2. 総保有コスト(TCO)海外の人件費上昇により、精密部品のコスト差は8~15%に縮小輸送費は安定したものの、2019年の基準値と比べて2.3倍の水準品質関連コスト(不良、手直し、保証)は、海外調達で15~20%高くなることも3. 政府の優遇策CHIPS法とインフレ抑制法(IRA)により、2,000億ドル超の製造業投資が確約先端製造プロセスに対し、研究開発費の20%を税額控除国内回帰した工場では、設備投資の加速償却が可能サプライヤーへの影響リショアリング需要に対応できる部品サプライヤーでは、見積依頼(RFQ)が25~40%増加しており、特にCNC加工、ダイカスト、電気機械組立の分野で顕著です。AS9100D、IATF 16949、ISO 13485の認証を取得したサプライヤーへの需要が高まっています。
表面粗さは、精密製造で頻繁に指定される一方、誤解も多い仕様の一つです。本ガイドでは、表面粗さの規格や測定方法、一般的な加工プロセスで実現可能な数値をわかりやすく解説します。主なパラメータRa(算術平均粗さ):最も一般的に指定されるパラメータで、平均線からの偏差の平均値です。シンプルで広く理解されていますが、周期的な表面パターンが見えにくくなる場合があります。Rz(最大高さ粗さ):基準長さ内における、山頂から谷底までの高さの上位5箇所の平均値です。Raよりも、局所的な深い傷や突起の影響を受けやすい指標です。Rmax(最大粗さ):山頂から谷底までの高さの最大値です。最悪値が重要となるシール面や軸受穴で重視されます。加工プロセス別の対応能力表加工プロセスRa範囲(μm)Raの目安備考荒旋削3.2~12.56.3加工面のまま、超硬チップ使用仕上げ旋削0.8~3.21.6小さい送り、切れ味の良いチップ荒加工(フライス加工)3.2~12.56.3正面フライス、超硬工具仕上げフライス加工0.8~3.21.6ボールエンドミルまたはワイパーチップ円筒研削0.1~0.80.4高精度研削仕上げのジャーナル部平面研削0.2~1.60.8平面基準面ラップ仕上げ0.025~0.40.1シール面、ゲージブロック研磨0.012~0.10.05鏡面仕上げ、光学仕上げコストへの影響表面粗さの等級を一段階上げるごとに、加工コストはおおむね2倍になります。Ra 3.2からRa 1.6への変更でコストは15~20%、Ra 1.6からRa 0.8では25~35%、研削が必要となるRa 0.8からRa 0.4では40~60%増加します。部品コストを最適化するため、各面には許容できる範囲で最も粗い仕上げを指定してください。図面への表面性状の指示方法RaはISO 1302に従ってマイクロメートル(μm)、またはASME Y14.36に従ってマイクロインチ(μin)で指定してください。仕上げ記号は重要な面にのみ記入し、重要でない面は「機械加工仕上げ」を標準としてください。シール面などでRzが重要な場合は、誤解を防ぐためRaとRzの両方を指定してください。円筒部品では、測定方向(円周方向または軸方向)を明記してください。
インダストリー4.0はもはや構想ではなく、生産現場の現実です。本記事では、IoTセンサー、デジタルツイン技術、AIを活用した分析がCNC加工を事後対応型から予知型へと変革し、品質、効率、コストを目に見える形で改善する仕組みを解説します。IoT接続型CNC工作機械振動監視:主軸に取り付けた加速度センサーが、故障の15分前に工具摩耗の兆候を検知し、自動工具交換を実行熱補正:リアルタイム温度センサーが各軸の位置を調整し、8時間の生産シフト中も±2μmの精度を維持します。消費電力:電流を監視して切削力との相関を分析し、材料と工具の組み合わせごとに最適な送り速度と切削速度を特定します。デジタルツインのメリット仮想試運転:新しい部品加工プログラムを、実際の材料に加工する前に干渉チェックを含めてシミュレーション。初品の不良廃棄を85%削減します。工程最適化:シミュレーションで工具経路の非効率を特定し、平均サイクルタイムを12~18%短縮します。予知保全:部品寿命モデルにより、ベアリング、ボールねじ、カバーの交換時期を4~6週間前に予測します。投資対効果(ROI)分析指標IoT導入前IoT導入後改善幅設備総合効率(OEE)62%81%+19ポイント不良率3.2%0.8%-75%計画外停止時間年間180時間年間32時間-82%工具費年間42万ドル年間31万ドル-26%Templates29は2025年、全CNC設備にIoT監視を導入し、14か月で投資を回収しました。さらに、AIを活用した自律型加工の最適化に向けた基盤を確立しました。